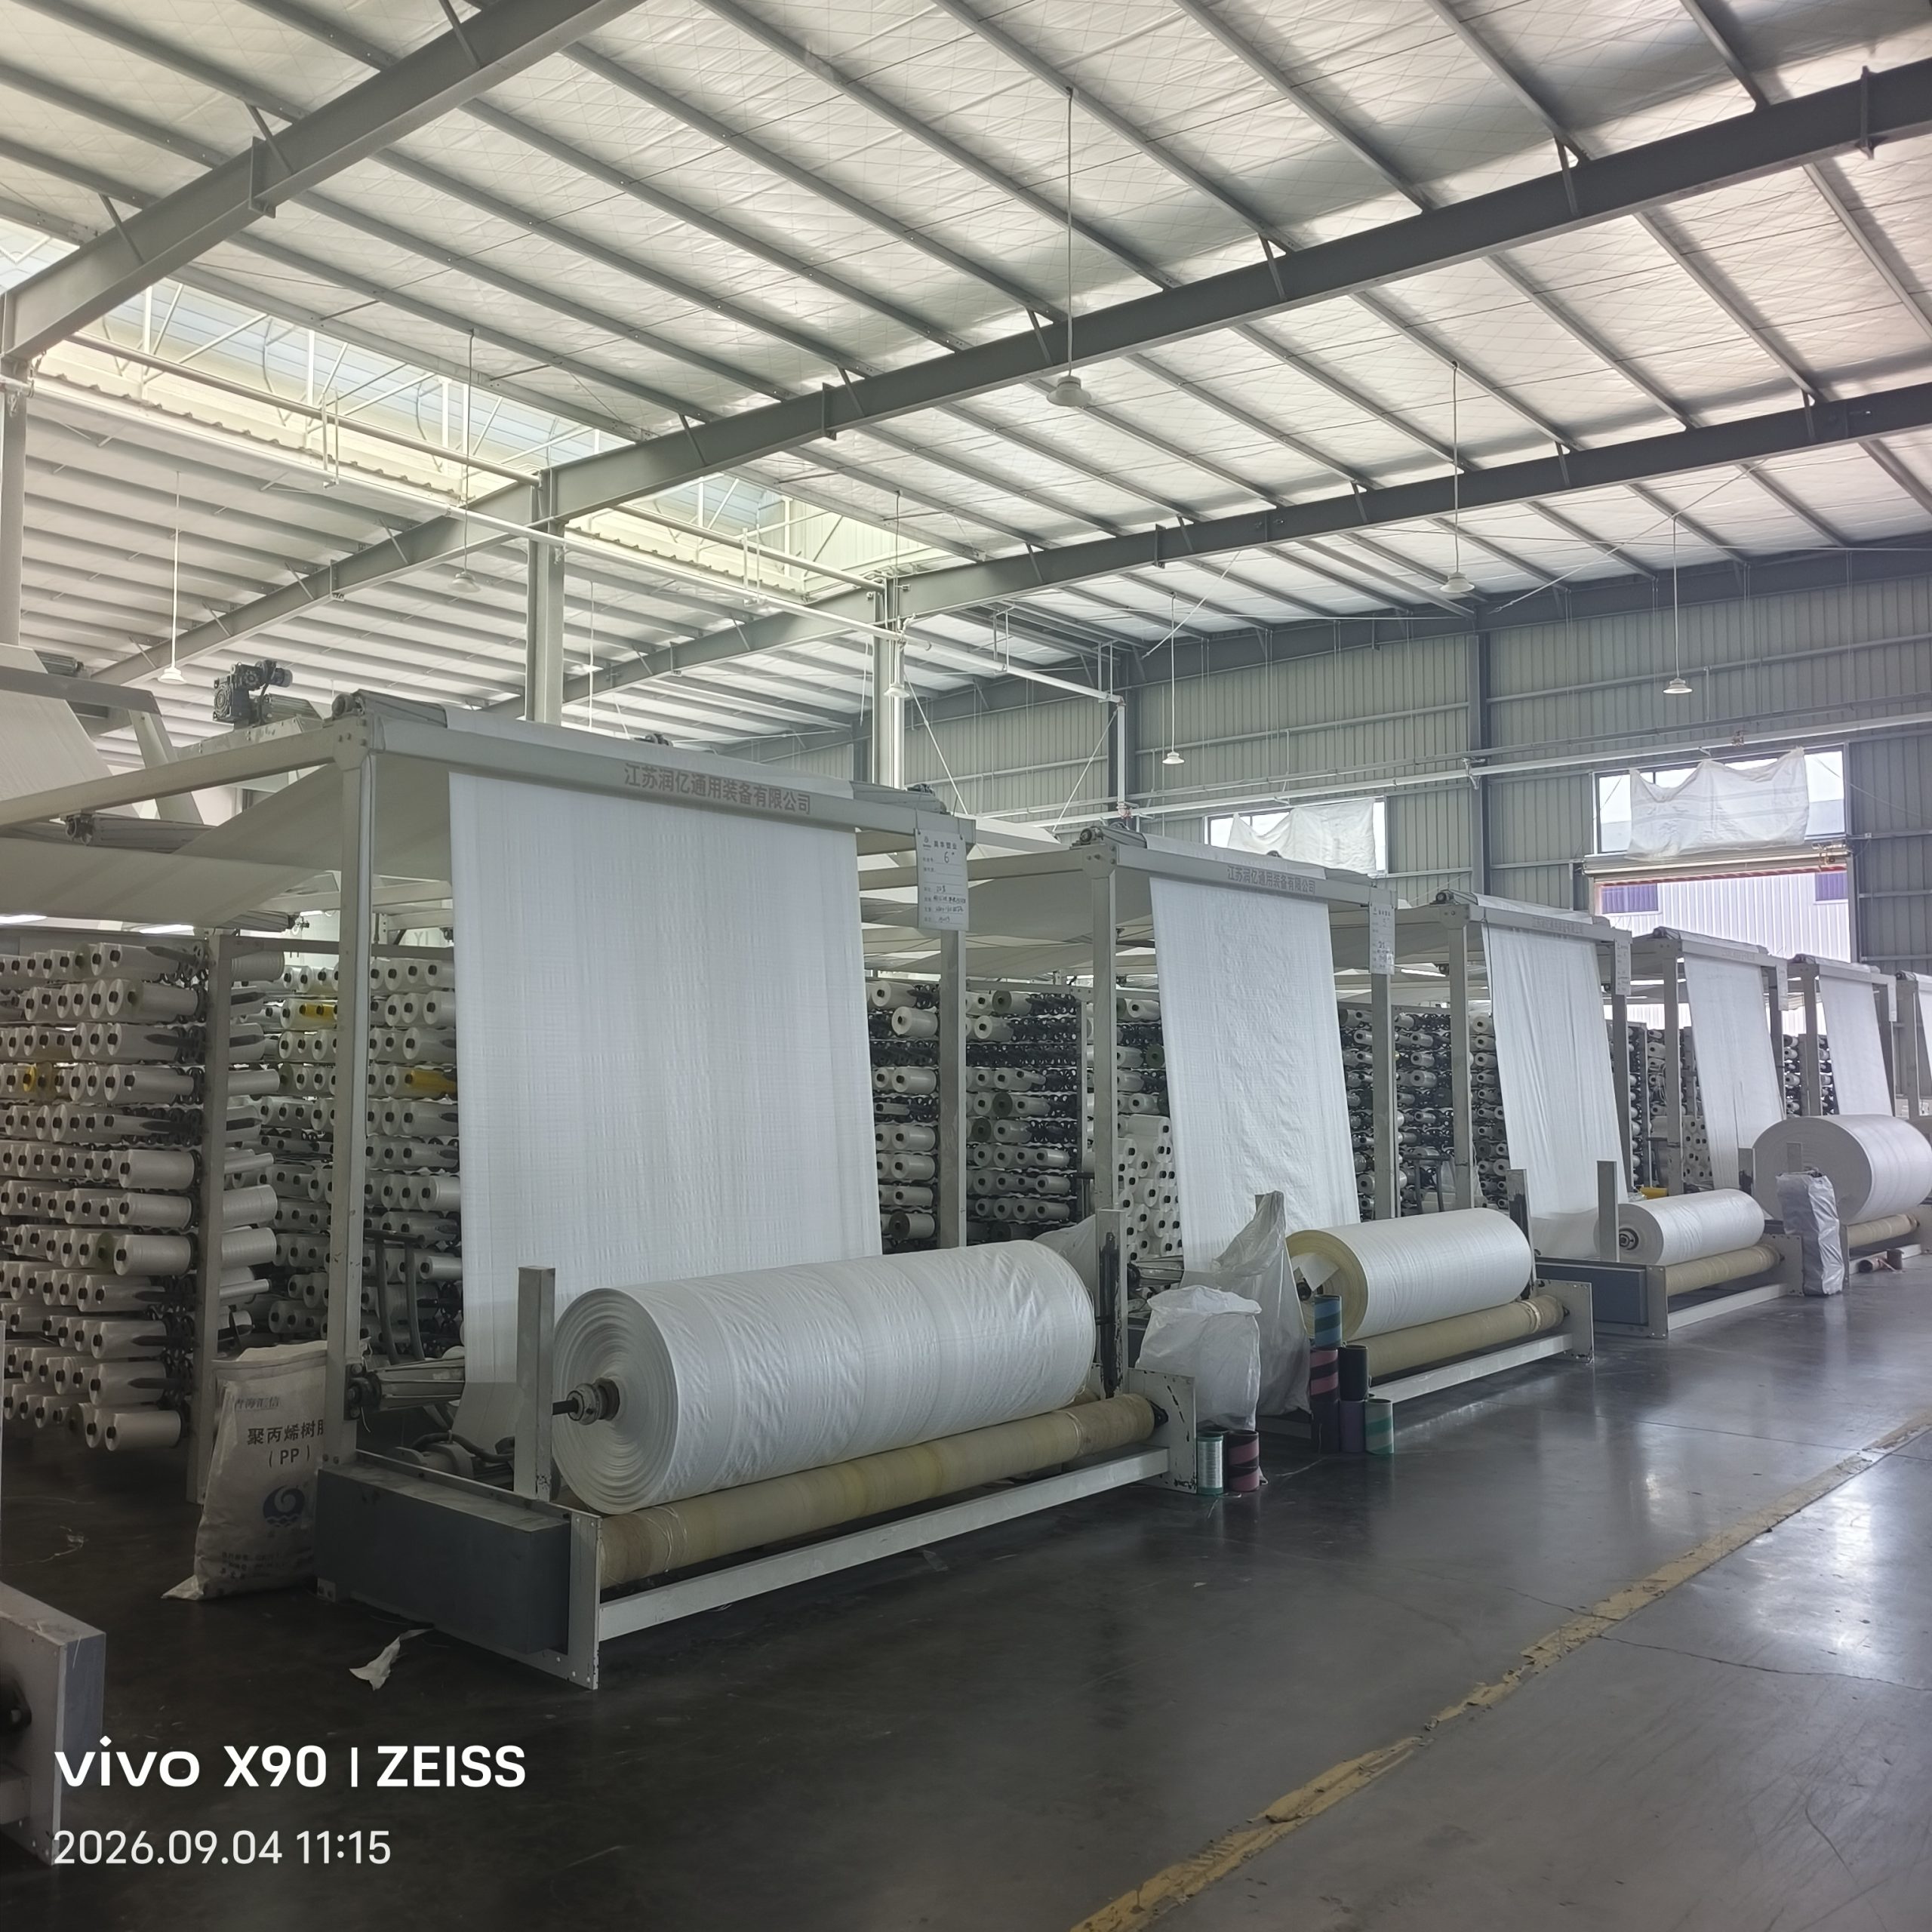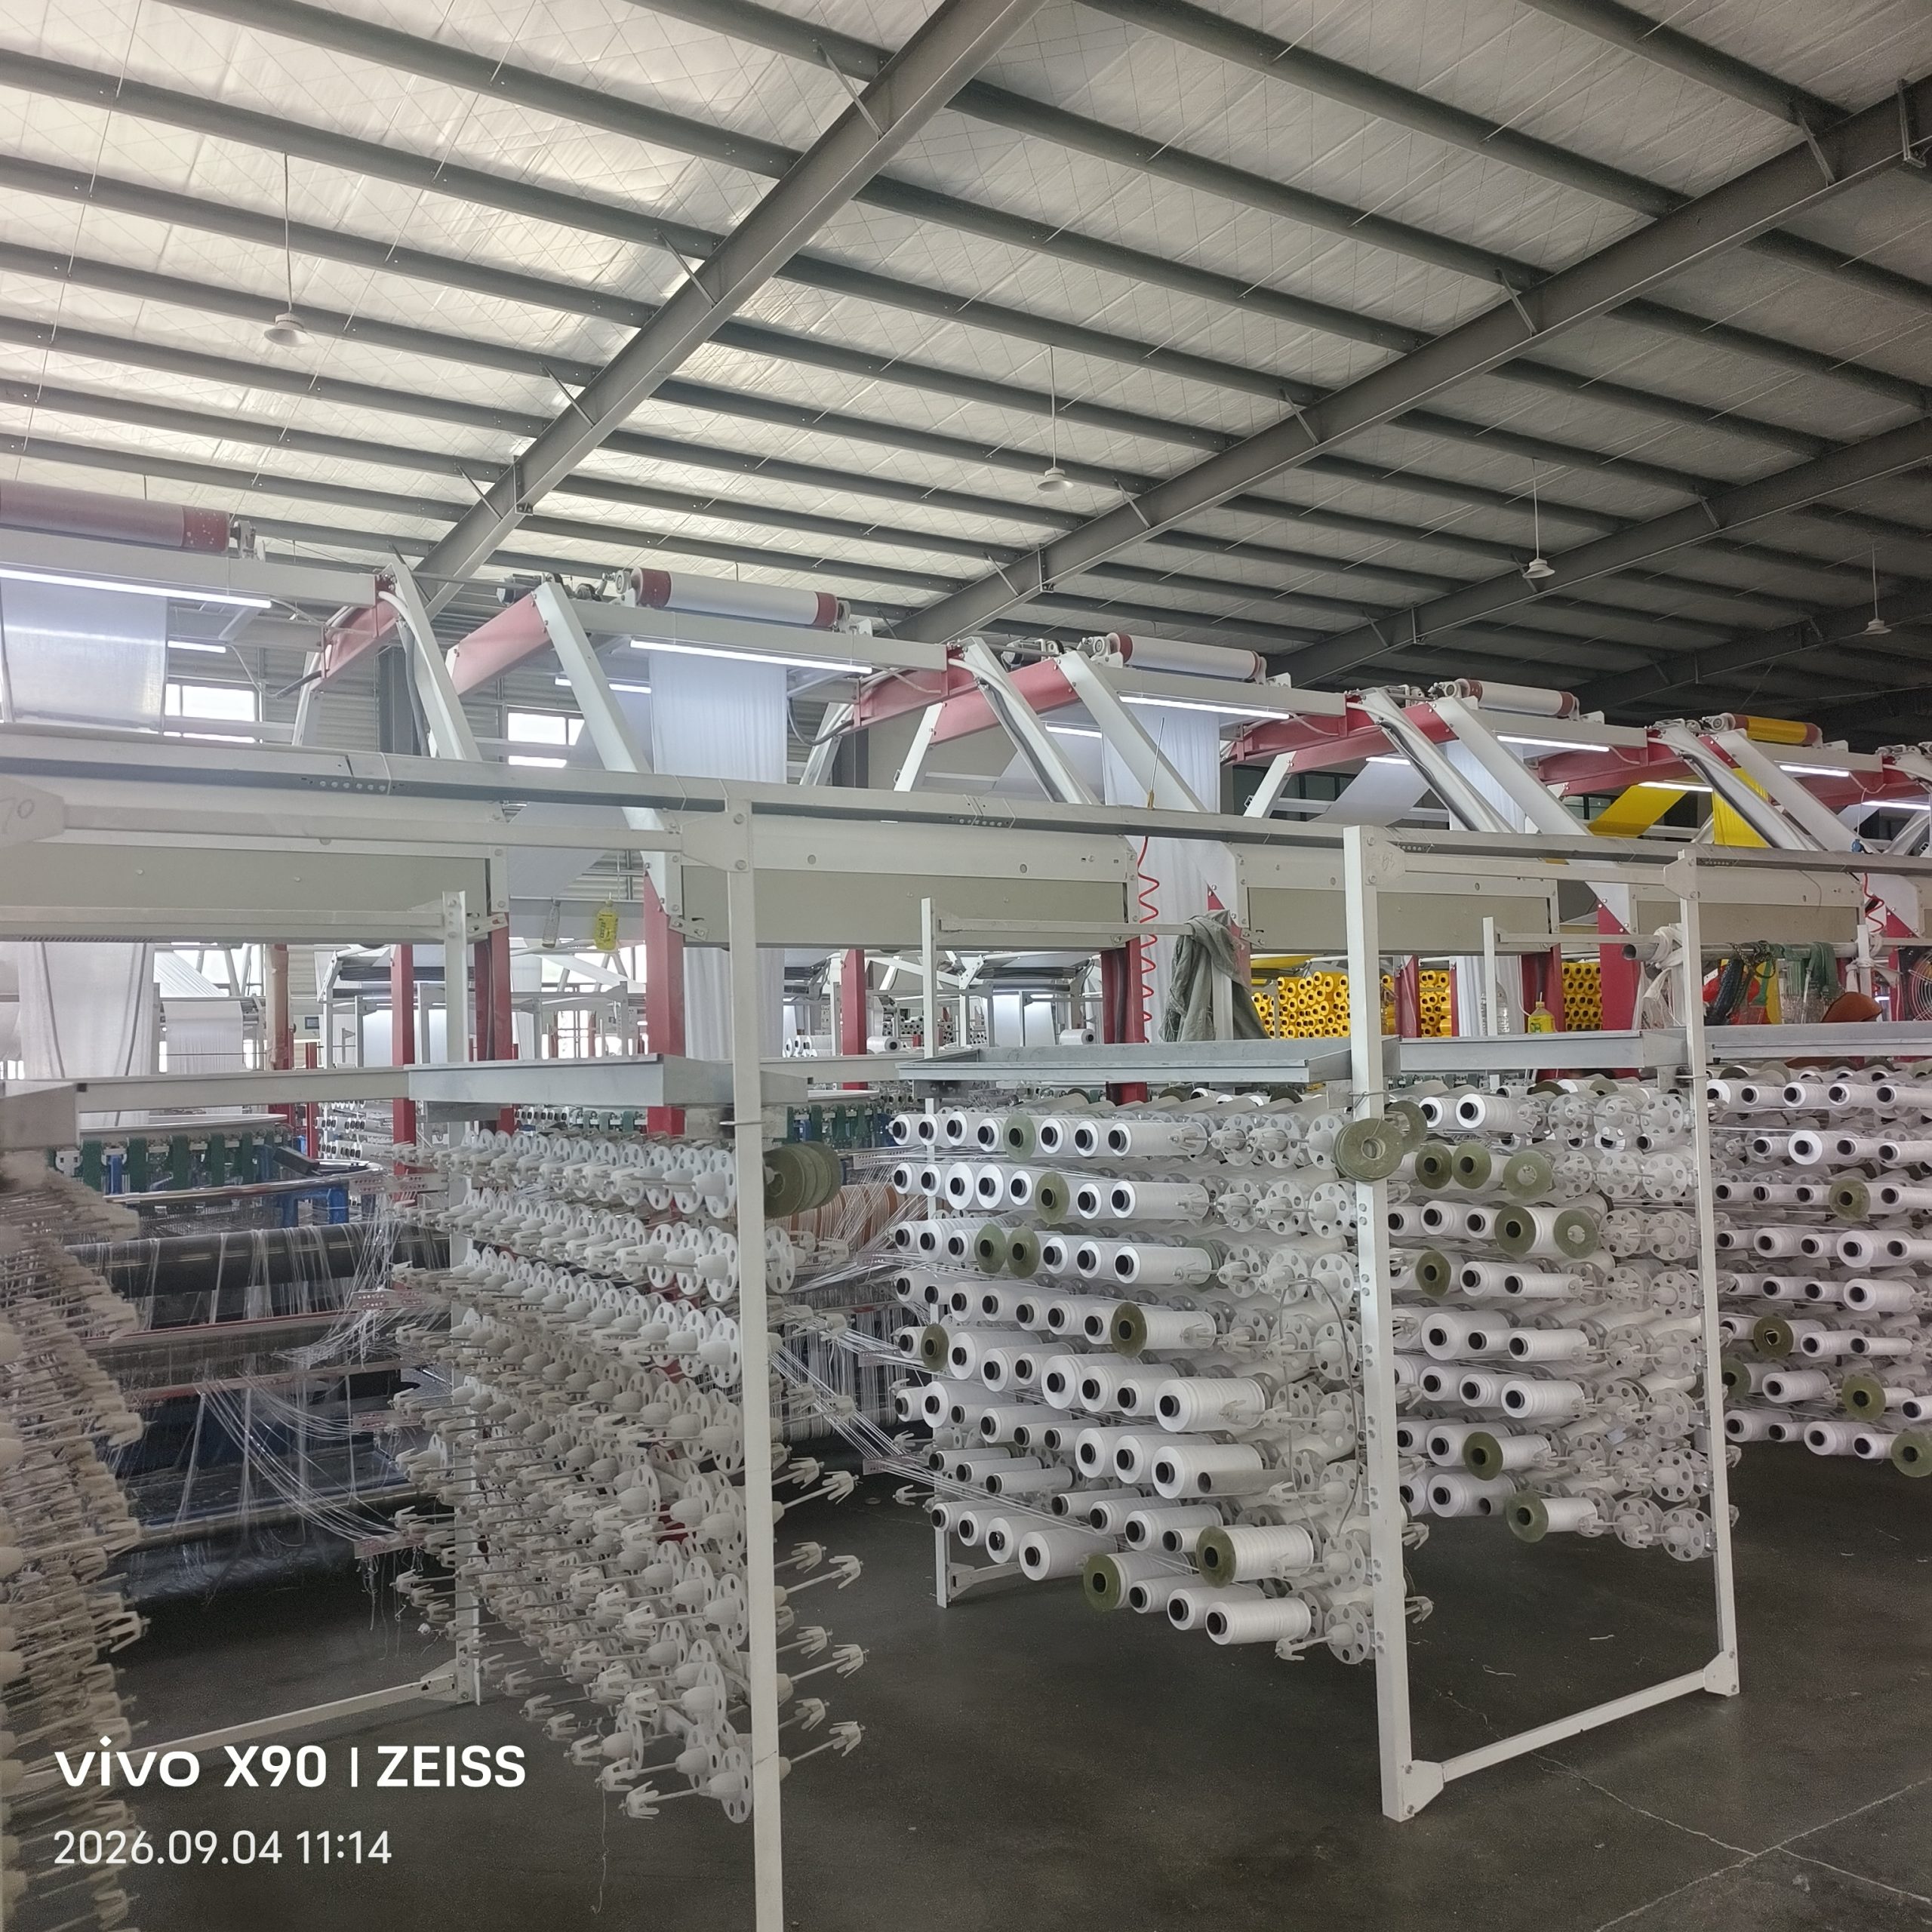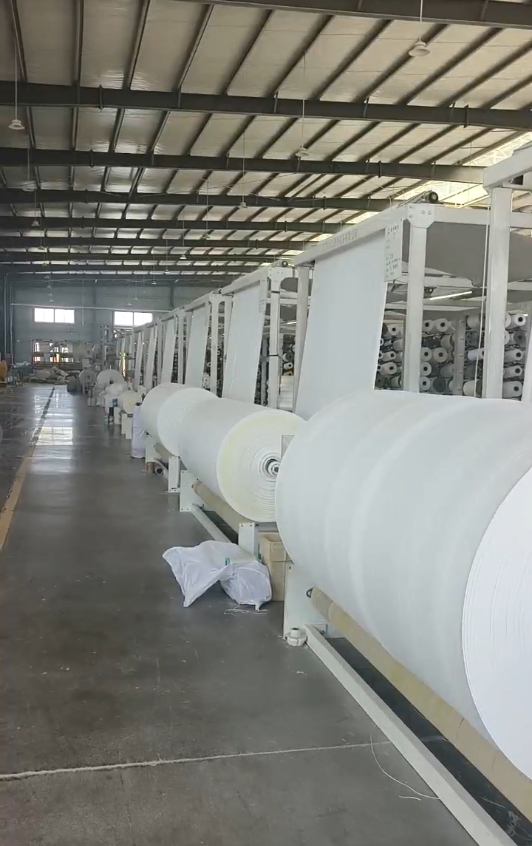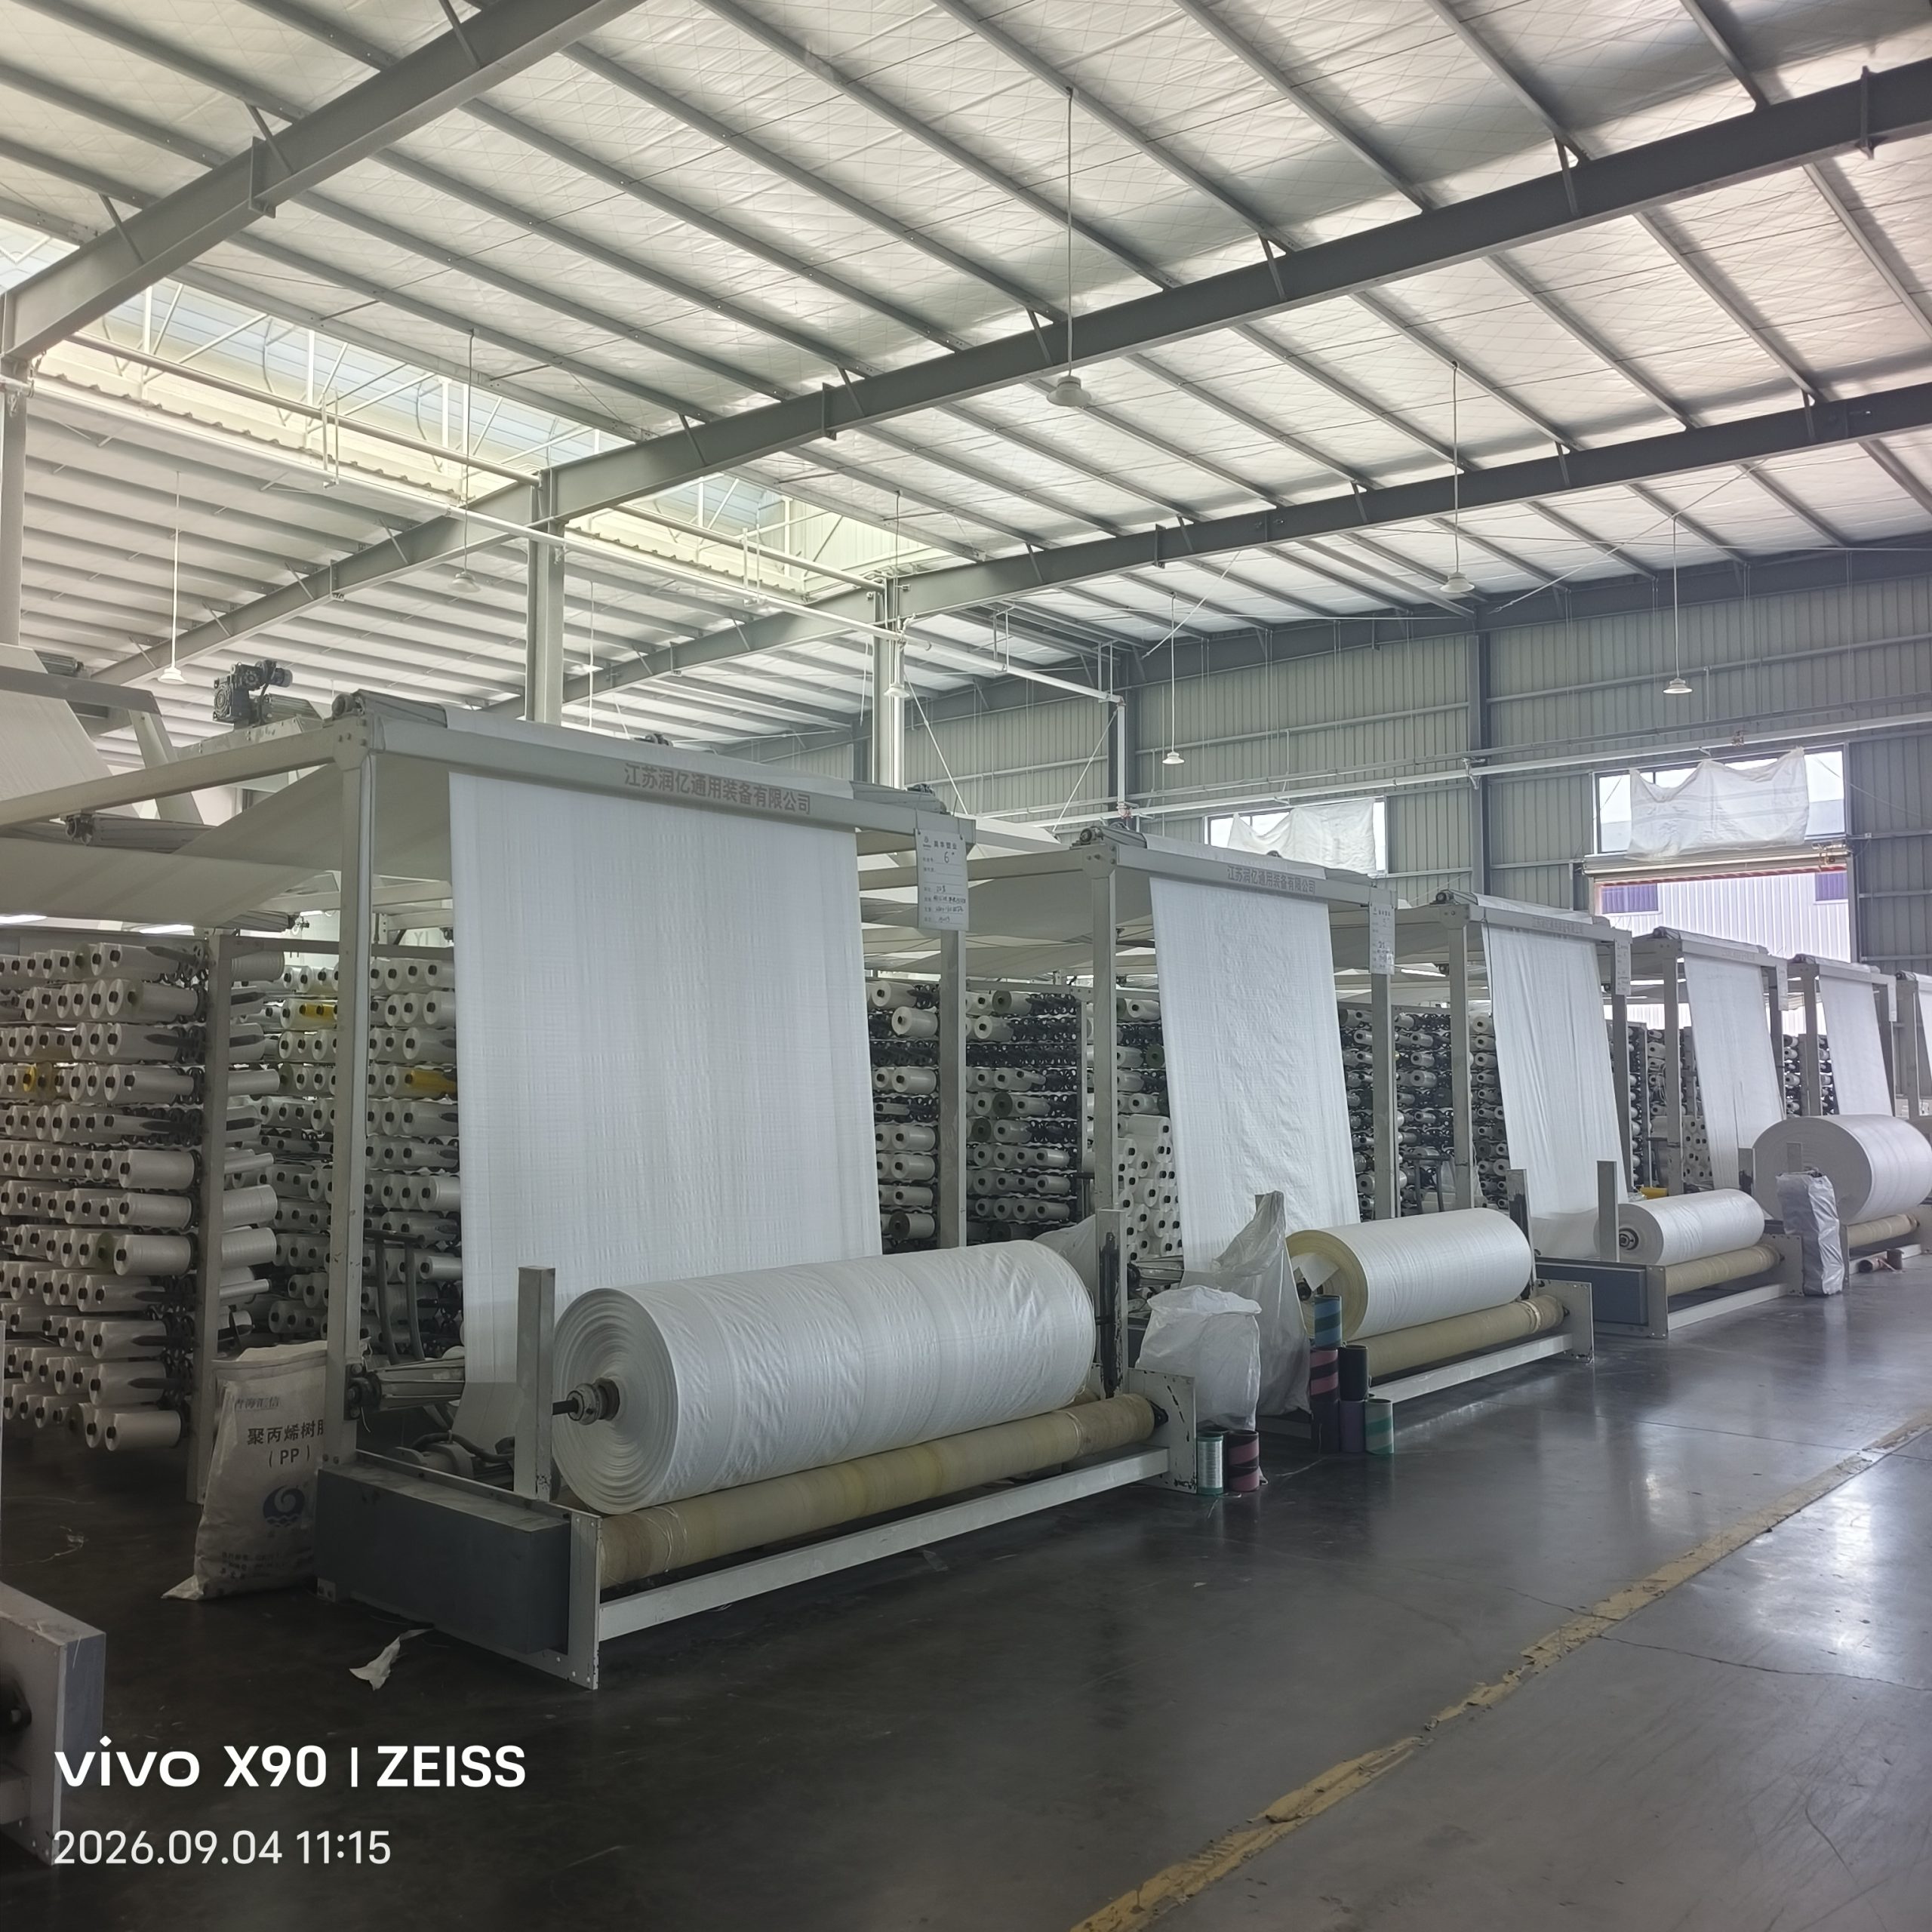
Точность начинается с первого шага: высокоскоростные линии по производству полипропиленовой ленты закладывают основу качества мягких контейнеров (биг-бэгов) и тканых материалов
2026-09-18
В сквозном производственном цикле изготовления мягких контейнеров (FIBC), промышленных тканых мешков и гибких тканых материалов процесс вытяжки ленты является критически важным начальным этапом, определяющим прочность, вязкость и геометрическую точность (ровность) готового изделия; он служит фундаментом всего производства тканой продукции. По мере того как индустрия пластмасс и текстильная промышленность ускоряют переход к «умным» технологиям, высокоскоростные линии вытяжки ленты полностью вытеснили традиционное оборудование, став отраслевым стандартом. Их стандартизированная, высокоскоростная и высокоточная работа напрямую определяет качество и эффективность последующих этапов, таких как ткачество, резка и пошив.
Согласно отраслевым стандартам, основной технологический процесс производства биг-бэгов и стандартных тканых материалов включает дозирование сырья, плавление, экструзию и вытяжку ленты — последовательность операций, объединенных в единый высокоскоростной агрегат. Такой подход позволил кардинально решить давние проблемы, характерные для традиционного оборудования: низкую производительность, неравномерную толщину ленты и хрупкость готовых изделий. Являясь необходимым этапом подготовки к формированию тканых изделий, этот процесс преобразует полимерное сырье в однородную высокопрочную плоскую ленту, создавая качественную основу для последующего кругового ткачества и дальнейшей обработки.
Как выяснили журналисты, процесс высокоскоростной вытяжки ленты осуществляется в рамках строгой стандартизированной системы. В начале производства операторы точно дозируют сырье с учетом назначения будущего изделия. Для промышленных биг-бэгов и сверхпрочных тканых материалов обычно используются гранулы первичного полипропилена (ПП), тогда как при производстве мешков для пищевой продукции и товаров массового потребления требуется строгий контроль соотношения вторичного сырья и добавок (мастербатчей). Тщательно контролируя состав добавок, производители предотвращают такие проблемы, как хрупкость, неравномерность цвета и недостаточная прочность, еще на начальной стадии. После дозирования материалы подаются шнековым транспортером в герметичный высокоскоростной смеситель, где они интенсивно перемешиваются в течение 15 минут при постоянной температуре около 200°C. Это обеспечивает равномерное сплавление сырья и добавок, гарантируя стабильность характеристик материала в ходе последующей вытяжки.
Затем гомогенизированная смесь автоматически подается в экструзионную систему высокоскоростной линии вытяжки ленты — ключевой узел этого начального производственного этапа. Шнек оборудования работает непрерывно на высоких скоростях (свыше 150 об/мин); в сочетании с многозонной системой нагрева он обеспечивает последовательное уплотнение, плавление и пластикацию сырья. В ходе этого процесса из материала эффективно удаляются внутренняя влага и примеси, превращая его в однородную прозрачную расплавленную массу. В отличие от стандартного оборудования, данная высокоскоростная установка оснащена вытяжными валками, способными вращаться со скоростью более 1000 об/мин. Благодаря системам точного регулирования разности скоростей и давления расплав экструдируется с постоянной скоростью через прецизионную Т-образную головку, образуя непрерывную пленку равномерной толщины и исключая такие дефекты, как неравномерность толщины, разрывы и пузыри воздуха.
Сразу после формования пленка поступает в систему водяного охлаждения с циркуляцией для быстрой фиксации структуры. Охлаждающая вода с постоянной температурой обеспечивает плавное снижение температуры, что способствует быстрому затвердеванию расплава и стабилизации молекулярной структуры, значительно повышая прочность и плоскостность исходной пленки. На этом завершается этап первичной вытяжки и предварительной обработки материала для производства мягких контейнеров (биг-бэгов) и тканых материалов. Затем зафиксированная пленка направляется на последующие стадии — продольную резку, высокократную вытяжку, термофиксацию и намотку, — в результате чего получаются стандартные плоские ленты, готовые к ткачеству.
Технические специалисты отрасли отмечают, что модернизация процесса на этапе высокоскоростной вытяжки является важным прорывом, повышающим качество и эффективность производства в сфере полимерного текстиля. Традиционное низкоскоростное оборудование часто страдает от таких проблем, как неполная пластикация, значительные колебания толщины ленты и частые разрывы материала в процессе производства. Эти недостатки приводят к тому, что готовые ткани обладают недостаточной прочностью на разрыв, а мягкие контейнеры не соответствуют стандартам грузоподъемности, что делает их непригодными для эксплуатации в сложных условиях — например, при промышленном складировании, транспортировке тяжелых грузов или использовании на открытом воздухе. Напротив, интегрированный процесс высокоскоростной вытяжки обеспечивает автоматизированный замкнутый цикл производства, включающий переработку сырья, экструзию расплава, а также охлаждение и фиксацию. Это не только повышает эффективность производства более чем на 40%, но и существенно улучшает прочность, однородность и устойчивость плоских лент к старению. В результате на начальном этапе производства гарантируется способность мягких контейнеров выдерживать высокие нагрузки, а также обеспечивается превосходная износостойкость и увеличенный срок службы тканых изделий. В настоящее время этот стандартизированный высокоскоростной процесс вытяжки широко применяется при производстве широкого спектра изделий, включая промышленные мягкие контейнеры (биг-бэги), тканые мешки для сельскохозяйственной продукции, упаковочные ткани и непроницаемые тканые основы. Специалисты отрасли отмечают, что эволюция процесса вытяжки нити — являющегося начальным этапом производства тканых изделий и характеризующегося повышенной точностью, скоростью и интеллектуализацией, — не только способствует стандартизации производства в секторе пластмасс и текстиля, но и обеспечивает высококачественными и стабильными по своим свойствам базовыми материалами такие смежные отрасли, как упаковка, логистика, складское хозяйство и инфраструктура, тем самым создавая условия для качественного, эффективного и экономически выгодного крупносерийного производства.